


Vzduchový kompresor řady F1680
The Vzduchový kompresor řady F1680 je navržen pro stabilní a efektivní přívod vzduchu, obsahuje základní technologie víceválcové komprese, t...
See Details
Čtyřpalcová požární hlavní, zhruba čtyřicet spojů, dvoutýdenní termín předání a stroj dimenzovaný pouze na dva palce. Tato jediná neshoda je nejdražší chybou při závitování trubek a projevuje se jako pronajaté zařízení, přesčasy nebo závity, které v den kontroly neprojdou kontrolou měřidla. Oprava není ve výchozím nastavení větší stroj; Správně odpovídá třem proměnným: velikosti trubky a tloušťce stěny, normě závitu, kterou inspektor změří, a počtu spojů, které musí vaše posádka vyříznout za směnu.
Správně tyto tři a vše ostatní, včetně ceny, následuje logicky. Nechte je špatně a žádné množství koňských sil to nevykompenzuje.
Odstraňte marketingový a závitořezný stroj je systém pěti částí: sklíčidlo, které drží trubku, závitořezná hlava, která řeže závit, pohon, který jím otáčí, mazání a manipulace s třískami a podpěrný stojan nebo lavice, na které sedí. Slabost kteréhokoli z nich se projevuje jako oválná trubka, utržené nitě nebo stroj, který pod zatížením chodí po podlaze.
Pět specifikací si zaslouží vaši pozornost před cenou:
Začněte s největší trubkou na projektu a poté přidejte jednu velikost světlé výšky. Pokud úloha zahrnuje 4palcové stoupačky a 6palcové hlavičky, je 4palcový stroj již příliš malý; pokud se jedná o 1/2 až 2palcové odbočky HVAC a sprinklerů, 4palcový stroj je plýtváním kapitálu a hmotnosti navíc na místě.
Pro běžnou instalaci a údržbu pokrývají většinu situací tři třídy strojů.
| třídy | Typická kapacita | Metoda navlékání | Nejlépe se hodí | Praktická opatrnost |
|---|---|---|---|---|
| Ruční ráčnový navlékač | 1/2 až 2 palce | Ručně poháněná, jednoduchá závitořezná hlava | Opravy, drobné navazování, stísněné prostory | Únava operátora, nekonzistentní kužel při dlouhých jízdách |
| Dvourychlostní elektrický | 15 až 100 mm (1/2 až 4 palce) | Motorový pohon, dva rozsahy otáček | Instalace na místě, požární potrubí, rozvody HVAC | Vyžaduje stabilní výkon a správné řízení opotřebení matrice |
| Automaticky inteligentní | Konfigurovatelné, běžně na 4 palce a více | Poháněné upínání, posuv a mazání | Výrobní dílny, vysoké počty spojů, nestandardní závity | Vyšší kapitálové náklady, vyžaduje vyškolenou obsluhu a plánovanou údržbu |
Dvourychlostní elektrický stroj, jako je SQ100, pokrývá 15 až 100 mm, zatímco SQ65 pokrývá 15 až 65 mm; rozdíl jedné velikostní třídy rozhoduje o tom, zda je 3palcová linka rutinní nebo nemožná.
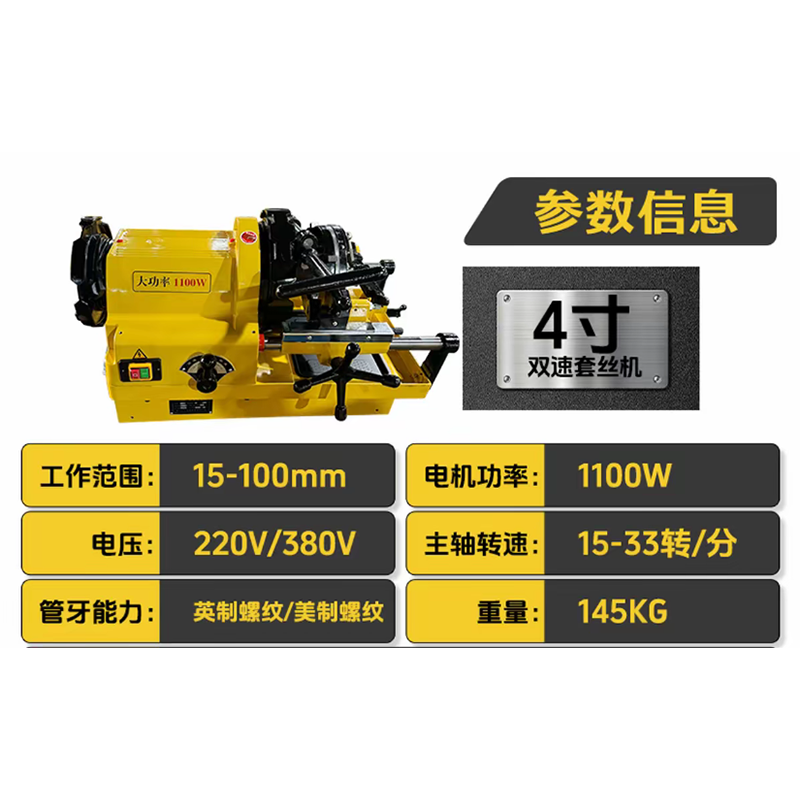 SQ100 4palcový 15-100mm dvourychlostní elektrický závitořez na trubky Tento 4palcový 15-100mm elektrický stroj na řezání závitů trubek SQ100 s dvojitou rychlostí je navržen pro přesné a efektivní operace závitování trubek s pracovním rozsahem 15-100... Zobrazit produkt →
Zkontrolujte také kompatibilitu materiálu. Závity z uhlíkové oceli snadno; nerezové, galvanizované a slitinové trubky potřebují nižší rychlosti, ostřejší matrice a štědřejší řeznou kapalinu a některé tenkostěnné nerezové třídy by měly být řezány zcela jinou metodou.
Rozhodnutí je aritmetické, nikoli preference. Na 2palcové uhlíkové oceli ruční navlékač obvykle trvá 8 až 15 minut na spoj, jakmile zahrnete nastavení a manipulaci. Dvourychlostní elektrický stroj to zkrátí na zhruba 3 až 5 minut. Automatický stroj s poháněným upínáním, posuvem a mazáním může dosáhnout 1,5 až 2,5 minuty a operátor může připravit další trubku, zatímco aktuální závit řeže.
Vynásobte tento rozdíl cenou vaší posádky. U 150 spojů je mezera mezi 12 minutami a 3 minutami na spoj zhruba 22 hodin práce na jednom úkolu, před započtením přepracování zamítnutých závitů. To je obvykle celé ospravedlnění pro přesun o třídu výše.
Automatické stroje získávají svou cenu ve třech specifických situacích: vysoký počet spojů s opakujícími se velikostmi, smíšené nebo nestandardní specifikace závitů, které vyžadují opakovatelné stoupání a hloubku, a obchody, kde kvalita závitu přímo ovlivňuje následnou montáž. Pro dodavatele, který řeže dvacet spojů týdně v pěti velikostech, je výhodnější koupě dvourychlostní elektrický stroj a úspory patří do matric, náhradních dílů a náhradního sklíčidla.
Tam, kde automatizace skutečně mění výsledky, je konzistence. Stroj, který řídí rychlost posuvu a mazání, odstraňuje proměnnou operátora, která způsobuje změny závitů mezi směnami, což je důležité, když inspektor změří jeden spoj z deseti. naše řešení závitování jsou postaveny na myšlence opakovatelného výstupu spíše než samotné surové rychlosti.
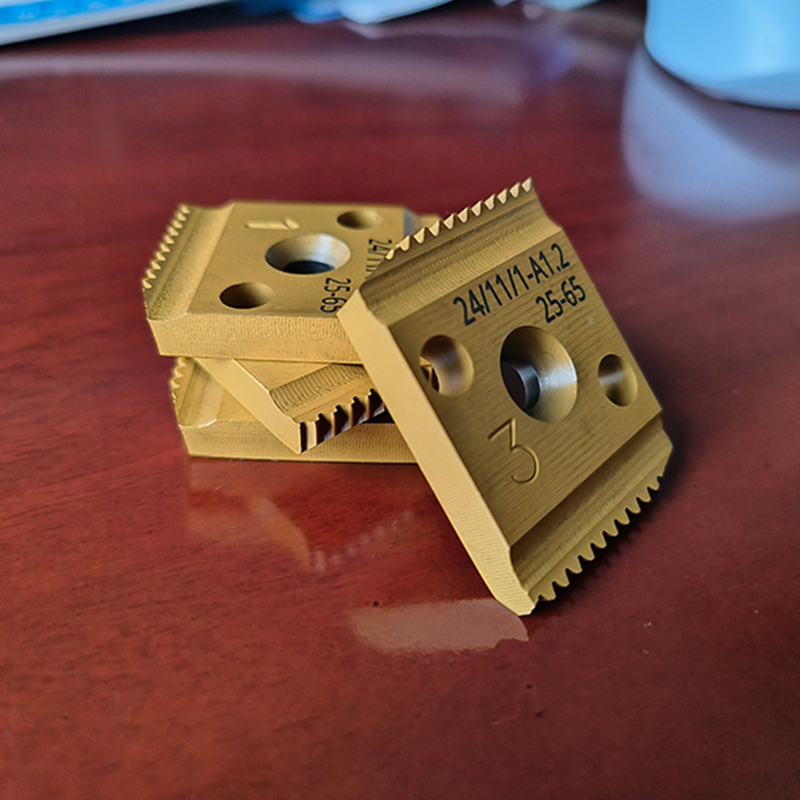 Inteligentní navlékací stroj 1. Automaticky identifikujte průměr potrubí Zobrazit produkt →
Vady závitu zřídka selžou okamžitě. Selhávají během tlakové zkoušky nebo po sezóně tepelného cyklování. Většinu z nich zachytí tři kontroly.
Závity NPT se zužují v poměru 1:16 a kužel musí být řezán matricí, nikoli vynucený přílišným utahováním. Správně řezaný spoj NPT by měl sestavit ručně, přičemž zbývají zhruba dvě až tři otáčky, poté dvě až tři otáčky klíčem. Méně závitů znamená poddimenzovaný závit; více znamená, že závit byl odříznut příliš hluboko nebo je matrice opotřebená.
Pro rychlou kontrolu v terénu použijte měřidlo rozteče a pro přejímku prstencový nebo zástrčkový měřidlo. Běžná toleranční poloha je plus minus jedna otáčka od roviny základního obrysu. Pokud se vaše klouby posunou směrem k mínusové straně přes posun, zastavte a zkontrolujte matrici; opotřebení je progresivní a stejnoměrné, takže ho zdědí každé následující vlákno.
Potrhané, chvějící se nebo odřené závity ukazují na čtyři příčiny v pořadí pravděpodobnosti: tupé raznice, nedostatečná nebo nesprávná řezná kapalina, příliš vysoké otáčky vřetena nebo trubka, která není držena soustředně. Před obviňováním závitořezné hlavy zkontrolujte sklíčidlo.
Razidla jsou místa, kde tiše unikají rozpočty na závitování. Zápustky z rychlořezné oceli drží hranu mnohem déle než ekvivalenty uhlíkové oceli, zejména na nerezových a pozinkovaných trubkách, a tolerují přerušované řezy, ke kterým dochází při změně tloušťky stěny trubky. Dvoubřité konstrukce řežou jak na přední, tak na zadní hraně, což snižuje točivý moment potřebný na jeden průchod a vytváří čistší hřeben za cenu mírně vyšší pořizovací ceny.
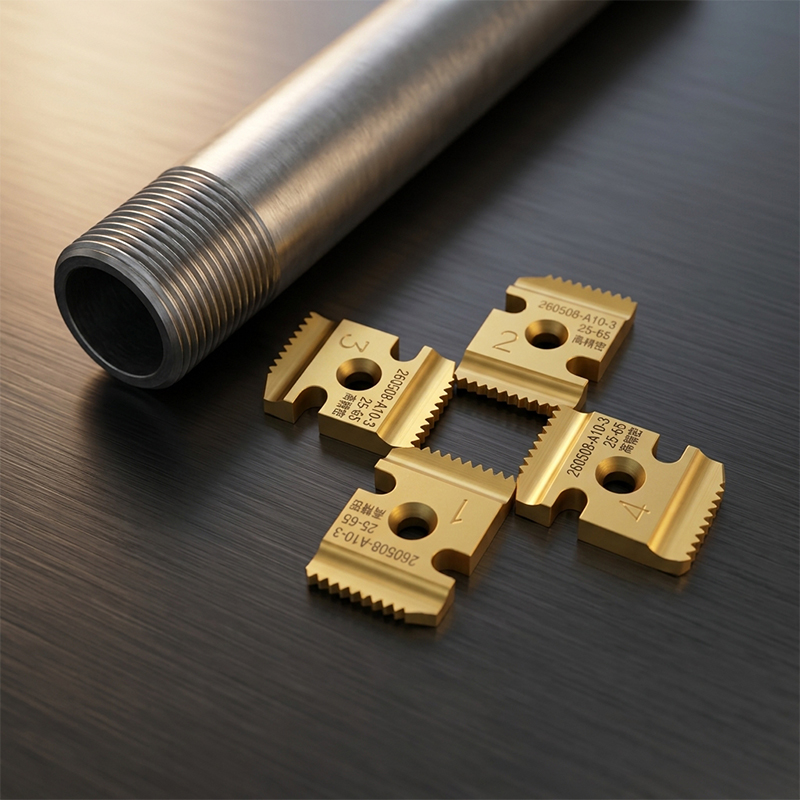 Dvoubřité závitořezné čelisti Specializovaná kompatibilita: Exkluzivně navržená pro inteligentní závitořezné stroje, matrice se vyznačují vysoce precizně obrobenou strukturou, která dokonale odpovídá provoznímu... Zobrazit produkt →
Řezná kapalina není u oceli volitelná. Chladí matrici, proplachuje třísky a kontroluje tření, které způsobuje zadření. Provoz stroje nasucho za účelem úspory kapaliny obvykle zdvojnásobuje spotřebu matrice a zvyšuje míru zmetkovitosti, což je mnohem vyšší cena než samotná kapalina. Udržujte zásobník třísek nebo separátor ve smyčce, aby recirkulovaná kapalina nezanášela abrazivní třísky zpět na řeznou hranu.
Objednávejte matrice přesně podle standardu specifikovaného vaším projektem a mějte jednu náhradní sadu na místě. Jedna opotřebovaná kostka může nechat celou posádku na jeden den nečinně, zatímco náhradní loď odejde.
Než stroj dorazí, potvrďte dodávku. Dvourychlostní elektrické navlékače jsou běžně dostupné v jednofázových 220V a třífázových 380V konfiguracích a tyto dva nejsou na místě zaměnitelné. Dlouhé prodlužovací kabely způsobují pokles napětí, který se projevuje pomalými starty a spálením motorů; použijte co nejkratší silný kabel a chraňte obvod proudovým chráničem.
Praktické bezpečnostní body, které prosazují zkušení osádky: nožní spínač, aby obě ruce zůstaly v bezpečné vzdálenosti od závitořezné hlavy, ochrana rotujícího sklíčidla, nouzové zastavení v dosahu a okamžité zastavení, pokud stroj začne chodit nebo se potrubí posune. Vlhká místa a venkovní zimní práce vyžadují zvláštní pozornost na stav kabelů a stroj by měl být vyrovnán na stojanu nebo lavici spíše než podepřený o odřezky.
Pily pro řezání za studena a další nástroje pro přípravu by měly být používány se stejnou disciplínou. Čtvercový konec trubky bez otřepů se závituje mnohem přesněji než jeden řez brusným kotoučem a odstraňování otřepů trvá několik sekund ve srovnání s přeřezáváním poškozeného závitu.
Podrobnější návod k výběrovému procesu, včetně kompromisů mezi třídami, naleznete v této praktické příručce jak si vybrat stroj na řezání závitů trubek .
Kupte si za největší trubku, kterou navléknete, normu závitu, kterou změří váš inspektor, a počet spojů, který musí vaše posádka vyrobit při každé směně. Tyto tři odpovědi určují, zda je správný nákup dvourychlostní elektrický stroj nebo automatická inteligentní jednotka, a také určují, kolik byste měli utratit za matrice a mazání. Každé odmítnutí vysledované zpět k tupé matrici nebo sklouznutí sklíčidla bylo rozhodnutím učiněným ve fázi nákupu, nikoli na místě.

The Vzduchový kompresor řady F1680 je navržen pro stabilní a efektivní přívod vzduchu, obsahuje základní technologie víceválcové komprese, t...
See Details
Tento 4palcový 15-100mm elektrický stroj na řezání závitů trubek s dvojitou rychlostí SQ100 je navržen pro přesné a efektivní operace závitování tr...
See Details
Tento 18V lithium-iontový hydraulický krimpovací nástroj je přenosný hydraulický nástroj určený pro krimpování kabelových koncovek. Je vybaven b...
See Details
Toto 21V lithium-iontové bezkartáčové vrtací kladivo je průmyslové nářadí určené pro vrtání a sekání do betonu, kamene a dalších tvrdých materiálů....
See Details
Tato 220V 14" studená pila s proměnlivou frekvencí s permanentním magnetem je průmyslový řezací nástroj určený pro řezání kovových profilů. Díky...
See Details
Lithium-iontový bezkomutátorový rázový utahovák XJ.580 21V je středně výkonný nástroj průmyslové třídy značky Xiaojia. Díky modernizovanému bezk...
See Details
Lithium-iontový bezkartáčový příklepový vrtací šroubovák XJ.608 21V je všestranná průmyslová akumulátorová vrtačka značky Xiaojia. Je vybaven be...
See Details
Bezkomutátorový úhlový ráčnový klíč XJ.592 16V je kompaktní ráčna průmyslové třídy od značky Xiaojia. Je vybaven 16V bezkomutátorovým motorem a šik...
See Details
Lithium-iontová vysokomagnetická bezkartáčová úhlová bruska XJ.918 21V je odolná průmyslová bruska značky Xiaojia. Díky modernizovanému vysoce m...
See Details
Tato 21V lithium-iontová stříkací pistole (model Small Airplane) je přenosný akumulátorový lakovací nástroj určený pro stříkání barev. Je poháně...
See Details
autorská práva © by Hangzhou Xinabo Intelligent Electromechanical Technology Co., Ltd Rights Reserved. Pipe Threaders Manufacturers

