


Závitovací nástroje z vysokorychlostní oceli
Materiál jádra a výkon: Závitovací matrice vyrobené z rychlořezné oceli (HSS) se vyznačují vynikající tvrdostí, odolností proti opotřebení a tepeln...
See Details
Posádka vybavující chladírenský sklad má 60 délek 1-1/4 palce galvanizovaného pevného potrubí k řezání, vystružování a závitování, než se zvedne jeden závěs. S ráčnovým navlékačem na stativovém stojanu, který trvá zhruba dvě minuty otáčení na konci, plus nastavení a olej. U stroje, který upíná trubku a podává olejem zaplavenou závitořeznou hlavu, trvá stejný konec přibližně 15 sekund. Vzdálenost mezi těmito dvěma čísly je celým argumentem pro výběr správného navlékače trubek a důvodem, proč si toto rozhodnutí zaslouží více úvah než pohled na stránku katalogu.
Tato definice skrývá části, na kterých skutečně záleží na místě: jaké velikosti krytů nástroje, zda závitořezná hlava drží skutečný kužel 1:16 při stém řezu, jak je trubka podepřena a kde končí třísky a řezný olej. Níže uvedené sekce sledují objednávku, kterou mistr nebo kupující obvykle splňuje tyto otázky.
Navlékač trubek řeže stejný profil NPT, jaký se používá na ocelové trubce, proto se tuhá spojka natočí ručně a poté se jednou nebo dvěma otáčkami klíče pevně přitáhne.
O tom, zda k tomu dojde, rozhodují tři detaily: kužel, počet závitů a délka závitu. NPT je kuželový závit v poměru 1:16, asi 1,79 stupně na stranu, takže spoj se utáhne, když zapadne a kužel sám udělá většinu těsnění. Počet závitů se mění s velikostí obchodu, a proto jedna závitová hlava pokrývá řadu velikostí a druhá hlava pokrývá zbytek.
| Velikost obchodu | Závity na palec | Typická skupina závitořezných hlav |
| 1/2 palce | 14 | 1/2 až 1 palec. |
| 3/4 palce | 14 | 1/2 až 1 palec. |
| 1 palec | 11.5 | 1/2 až 1 palec. |
| 1-1/4 palce | 11.5 | 1-1/4 až 2 palce. |
| 1-1/2 palce | 11.5 | 1-1/4 až 2 palce. |
| 2 palce | 11.5 | 1-1/4 až 2 palce. |
| 2-1/2 palce | 8 | 2-1/2 až 4 palce. |
| 3 palce | 8 | 2-1/2 až 4 palce. |
| 4 palce | 8 | 2-1/2 až 4 palce. |
Na délce závitu záleží stejně jako na stoupání. Spojka by měla po většinu své délky vyjíždět ručně a končit klíčem; závit vyříznutý příliš dlouho, než je spoj těsný, a jeden příliš krátký závit způsobí, že spojka nebude plně zapadat.
Vybírejte nástroj tak, že budete počítat závity za směnu spíše než podle největší velikosti na výkresech: ruční ráčnový navlékač dává smysl asi do 1-1/4 palce a tucet končí za den, zatímco stroj vyhrává, jakmile úloha uběhne 1-1/2 palce nebo třicet končí směnu.
Mezi nimi je umístěn elektrický pohon: otáčí ruční závitořeznou hlavou z vrtačky nebo vyhrazeného motoru, což odstraňuje protáčení, ale upínání, mazání a kontrolu třísek ponechává na operátorovi. To je dobrý kompromis při servisních pracích, kdy je potrubí již upevněno na místě a nemůže se dostat ke stroji.
 SQ65 2,5palcový dvourychlostní elektrický stroj na řezání závitů trubek Pro servisní práce na pevné trubce obsahuje tento 15–65 mm dvourychlostní stroj tři sady matric a podporuje závitování BSPT/NPT. Zobrazit produkt →
Závit prochází, když je plně tvarován, zužuje se v poměru 1:16, nemá natržené nebo přehnuté hřebeny a je dostatečně dlouhý, aby spojka zapadla do své plné navržené délky.
Tři kontroly pokrývají téměř každé selhání pozorované v terénu a všechny tři zaberou méně než minutu na konec.
Jazyk kódu přidává čtvrtou kontrolu: NEC vyžaduje, aby závity na pevném kovovém potrubí byly vyříznuty na standardní zúžené rozměry, takže spojka vyrobená podle standardního tvaru závitu bude pasovat. Smíšené práce, které kombinují dovážené ventily s domácími spojkami, jsou místem, kde obvykle začíná zmatek, a rozdíly mezi NPT, BSPT a BSPP jsou uvedeny v tomto průvodce typem a velikostí závitu který stojí za to mít v autě.
Než porovnáte cenu, porovnejte čtyři čísla: rozsah velikostí, otáčky vřetena, čas výměny závitořezné hlavy a hmotnost stroje s plnou nádrží oleje.
Stroj, který má rozpětí 1/2 až 4 palce, zvládne drtivou většinu stavebních prací a na dvourychlostní převodovce záleží více než na hrubém výkonu, protože velké nástroje vyžadují točivý moment, nikoli otáčky. Doba přechodu je číslo, které kupující zapomínají načasovat: hlava, která se vymění za deset sekund, ušetří více směny než o něco rychlejší vřeteno.
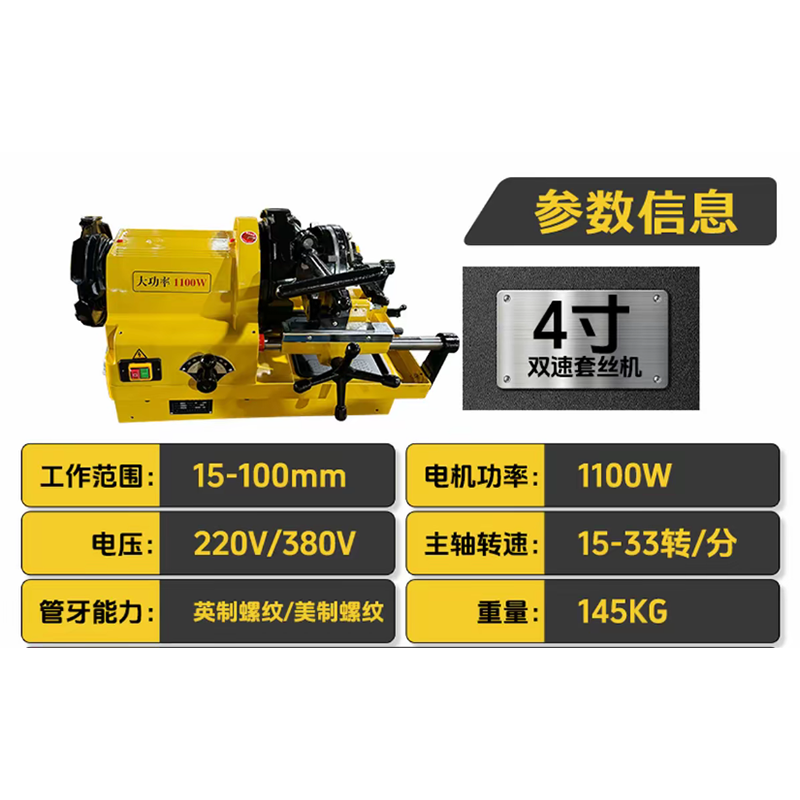 SQ100 4palcový dvourychlostní elektrický stroj na řezání závitů trubek Možnost 1/2–4 palce se dvěma rychlostmi se třemi sadami matric, vhodná pro stavební a průmyslové potrubí, kde záleží na rozsahu a stabilním závitování. Zobrazit produkt →
Při velkoobjemové výrobě jsou dva nejpomalejší kroky upnutí trubky a dodání oleje do matrice. An inteligentní navlékací stroj s automatickým upínáním a řízenou dodávkou oleje útočí na obojí a ušetřený čas na konec je to, co obvykle ospravedlňuje kapitálové náklady na víceměsíční projekt.
O povrchové úpravě závitu rozhoduje matrice a olej mnohem více než výkon motoru a obojí je levné na ovládání.
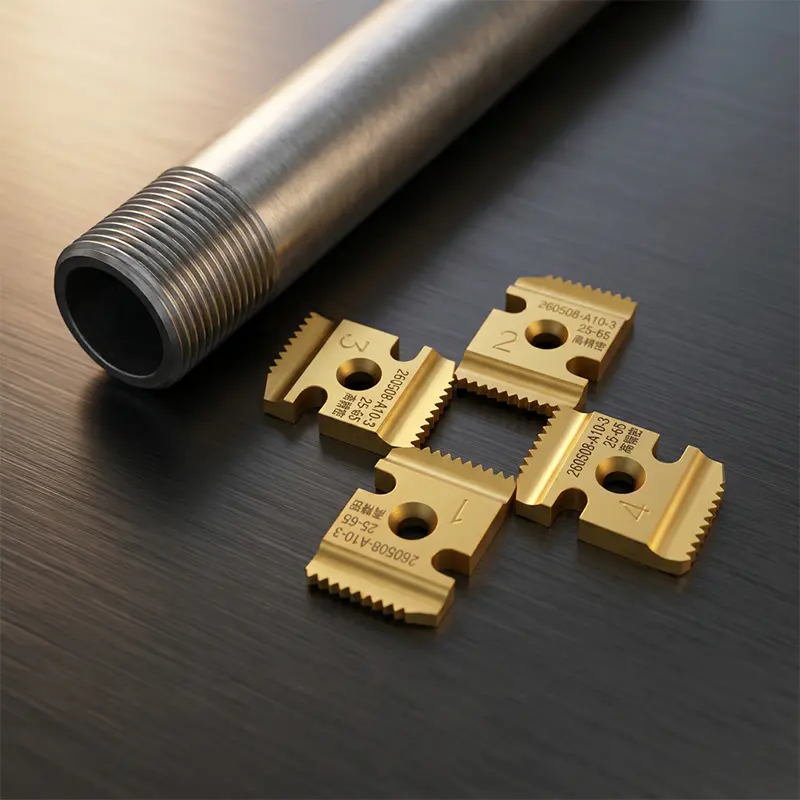 Dvoubřité závitořezné čelisti pro inteligentní závitořezné stroje Pokud konečná úprava závitu závisí na matrici, tato čtyřdílná náhradní sada nabízí dvoubřité řezání a BSPT, NPT a metrické možnosti. Zobrazit produkt →
Ne. EMT se spojuje pomocí stavěcího šroubu nebo kompresních fitinků, protože jeho stěna je příliš tenká, aby držela kuželový závit. Nátlakem matrice na EMT se zbortí konec a zničí trubka i sedlo tvarovky.
Standardní zúžený NPT s kuželem 1:16. Spojky, pouzdra a konektory vyrobené ve standardním tvaru závitu najedou ručně na správně uříznutý závit a vytáhnou se jedním nebo dvěma otáčkami klíče.
Dostatečně dlouhá na to, aby se spojka po většinu své délky rozběhla ručně a skončila pomocí klíče. Závity odříznuté déle, než spojka dokáže spolknout, vypadnou a spoje zůstanou volné.
Ano. Olej ochlazuje matrici, proplachuje třísky a kontroluje povrchovou úpravu. Suché řezání výrazně zkracuje životnost matrice, vytváří vytržené hřebeny a způsobuje posun rozměrů závitu při zahřívání matrice.

Materiál jádra a výkon: Závitovací matrice vyrobené z rychlořezné oceli (HSS) se vyznačují vynikající tvrdostí, odolností proti opotřebení a tepeln...
See Details
Tento 18V lithium-iontový hydraulický krimpovací nástroj je přenosný hydraulický nástroj určený pro krimpování kabelových koncovek. Je vybaven b...
See Details
Tato 220V 14" studená pila s variabilní frekvencí permanentního magnetu je průmyslový řezný nástroj určený pro řezání kovových profilů. Díky mot...
See Details
Tato 220V požární vrtačka je profesionální zařízení určené pro řezání otvorů na protipožárních a instalatérských trubkách. Poháněný průmyslovým ...
See Details
Lithium-iontový bezkartáčový příklepový vrtací šroubovák XJ.608 21V je všestranná průmyslová akumulátorová vrtačka značky Xiaojia. Je vybaven be...
See Details
Lithium-iontový bezkartáčový příklepový vrtací šroubovák XJ.615 21V je dvouúčelová akumulátorová vrtačka značky Xiaojia. Je napájen 21V baterie pro...
See Details
Lithium-iontový bezkartáčový vrtací šroubovák s příklepem XJ.617 21V je multifunkční vrtačka pro velké zatížení od značky Xiaojia. Díky modernizova...
See Details
Bezkomutátorový úhlový ráčnový klíč XJ.592 16V je kompaktní ráčna průmyslové třídy od značky Xiaojia. Je vybaven 16V bezkomutátorovým motorem a šik...
See Details
Bezkartáčová elektrická řetězová pila XJ.204 16V 4" je kompaktní lithium-iontová řetězová pila značky Xiaojia. Je poháněný 16V bezkartáčovým mot...
See Details
Bezkartáčová elektrická řetězová pila XJ.206 16V 6" je lithium-iontová řetězová pila střední velikosti od značky Xiaojia. Poháněný 16V bezkomutá...
See Details
autorská práva © by Hangzhou Xinabo Intelligent Electromechanical Technology Co., Ltd Rights Reserved. Pipe Threaders Manufacturers

